NL
Precisie Gietijzeren gietstukken : Wat bepaalt of een batch wordt verzonden
Een compressorhuis kan een perfect materiaalcertificaat dragen en toch op het bewerkingscentrum worden gesloopt. Het cijfer klopte, de nodulariteit klopte en de casting was nog steeds het verkeerde onderdeel.
In die kloof tussen een soepel gietstuk en een bruikbaar gietstuk worden de meeste projecten met nodulair gietijzer gewonnen of verloren. Een offerte komt meestal met drie cijfers: kwaliteit, gewicht en prijs per kilogram. Geen van de drie beslist of het project werkt. Wat doorslaggevend is, is of de wanddikte blijft waar de tekening aangeeft, of de bewerkingstoeslag consistent is van onderdeel tot onderdeel, en of de eerste opstelling van de opspaninrichting onderdelen oplevert in plaats van een schrootrapport.
De nuttige vraag is dus niet welke gieterij het goedkoopst is. Het is de gieterij die de drie of vier kenmerken kan bevatten waarvan uw bewerkingsproces afhankelijk is, in de hoeveelheid die u daadwerkelijk bestelt. Alles hieronder volgt daaruit.
Wat precisie eigenlijk betekent in nodulair gietijzer
Precisie is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metallurgische controle: nodulariteit van ongeveer 85 procent of beter op het gedeelte dat u interesseert, een stabiel aantal knobbeltjes en een ferriet-tot-perlietverhouding die overeenkomt met het hardheidsbereik op de tekening.
- Dimensionele controle: herhaalbare positie van bewerkte vlakken ten opzichte van een gekozen referentiepunt, niet alleen een royale totale lengtetolerantie.
- Interne stevigheid: geen krimpporositeit in secties die belasting dragen, druk vasthouden of worden geboord en getapt.
In de tweede en derde laag lopen de citaten uiteen. Twee gieterijen kunnen allebei 500-7 opgeven en allebei schoon ijzer gieten, maar toch onderdelen leveren die zich anders gedragen op een bewerkingslijn, omdat de ene de schaaldikte regelt op een dunwandige cilinder en de andere het behandelt als een variabele die zichzelf uitzoekt.
Je koopt ijzer niet per kilogram. U koopt de afstand tussen het gietoppervlak en de eerste snede die uw machinist maakt.
Kies het cijfer nadat u de sectie hebt gemeten
Gepubliceerde eigenschappen zijn afkomstig van standaard teststaven, niet van uw kant. De sectiegrootte bepaalt hoe langzaam het metaal afkoelt, en de afkoelsnelheid bepaalt hoeveel perliet in de matrix terechtkomt. Een kwaliteit die op een gegevensblad is gekozen, kan zich daarom anders gedragen als deze in een naaf van 60 mm is gegoten.
| ISO 1083-klasse | ASTM A536-equivalent | Treksterkte | 0,2% rendement | Verlenging | Typische onderdelen |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Pomplichamen, klephuizen, deksels |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Lagerzittingen, rotorzittingen, carters |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Machinevoeten, kolommen, lastbeugels |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Slijtage-kritische wisselplaten en geleiders |
Er volgen twee gevolgen. Als een zware sectie 600-3 nodig heeft, verwacht dan een gesprek over legering of warmtebehandeling, omdat de sectie zelf het doelwit tegenwerkt. En verlenging is het getal dat kopers vaak overslaan; het is vaak degene die voorspelt hoe een gietstuk zich gedraagt wanneer er een perspassing of een thermische cyclus op drukt.
Gecoat zand, harszand, groen zand: stem het proces af op het kenmerk
De vormroute bepaalt de haalbare tolerantie, oppervlakteafwerking en gereedschapskosten vóór de eerste storting. Laat kiezen is duur, omdat het wisselen van route meestal nieuwe patronen betekent.
- Groen zand: laagste patroonkosten en goede economische voordelen voor middelgrote en grote onderdelen in een stabiel volume; dunne wanden en scherpe interne kernen hebben extra ruimte nodig.
- Harsgebonden zand (no-bake): een solide middenweg voor middelgrote batches, met betere maatvastheid dan groen zand en flexibel gereedschap.
- Gecoat zand (schaal): de gebruikelijke keuze voor dunwandige onderdelen met hoge herhaalbaarheid, zoals compressorcilinders, waarbij wandconsistentie belangrijker is dan de patroonprijs.
- Warmtebehandeling: geen gietproces, maar onderdeel van dezelfde beslissing, omdat normaliseren of spanningsverlichting zowel de hardheid als het maatgedrag na de bewerking verandert.
Tolerantieclaims hebben een klasse nodig, geen bijvoeglijk naamwoord. Een leverancier die zegt "we houden één millimeter vast" beschrijft één enkel kenmerk. Vraag welke tolerantieklasse van toepassing is op het specifieke kenmerk waarop uw armatuur zich bevindt.
Waar deze gietstukken zich in de voltooide machine bevinden
Onderdelen zijn het gemakkelijkst te specificeren op basis van de taak die ze uitvoeren, omdat acceptatiecriteria in de eerste plaats op deze manier worden geschreven.
Gietstukken van compressoren
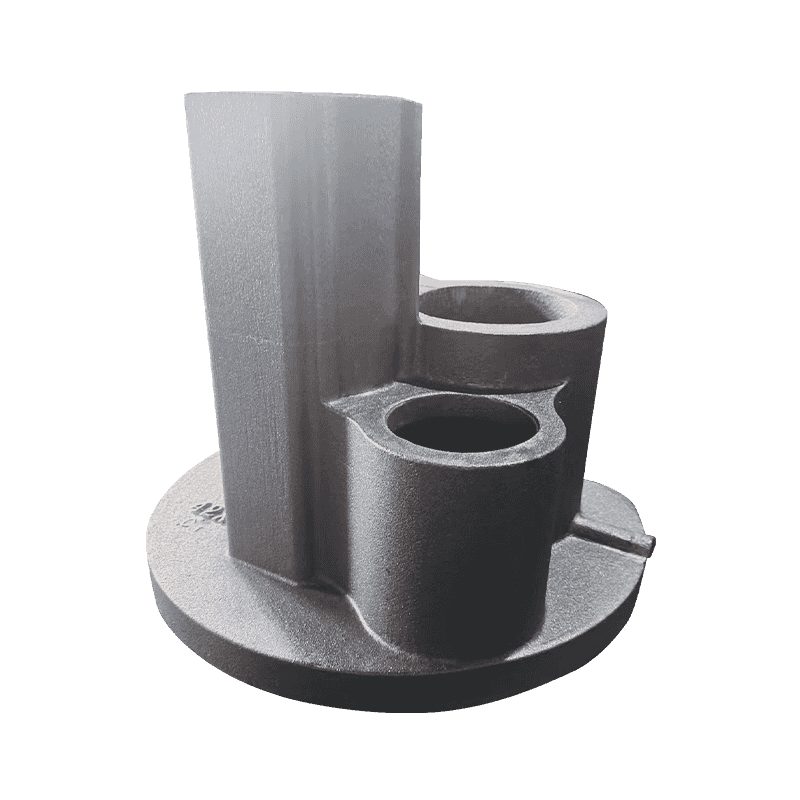
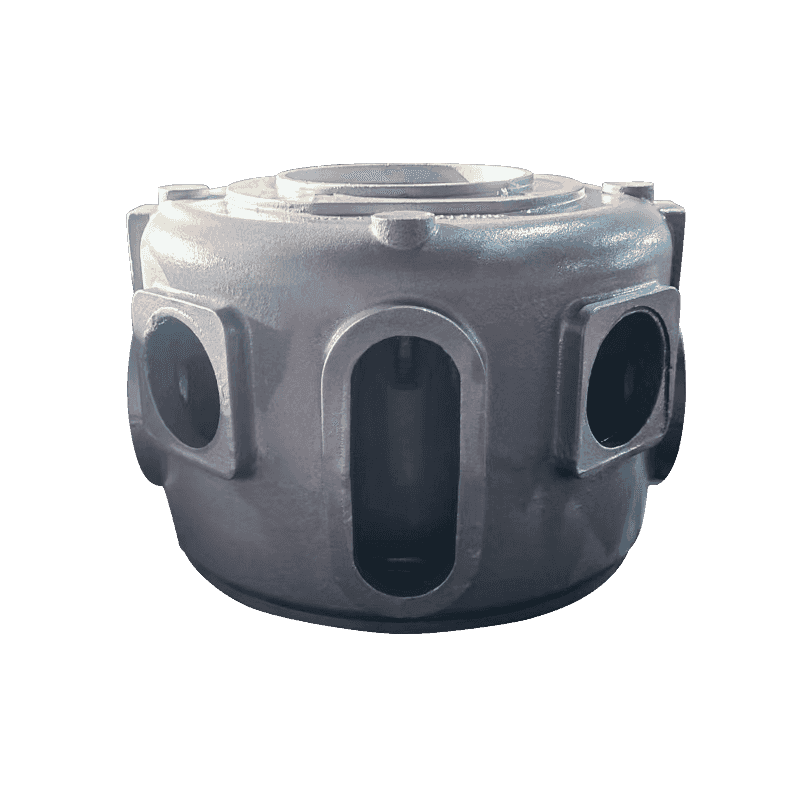
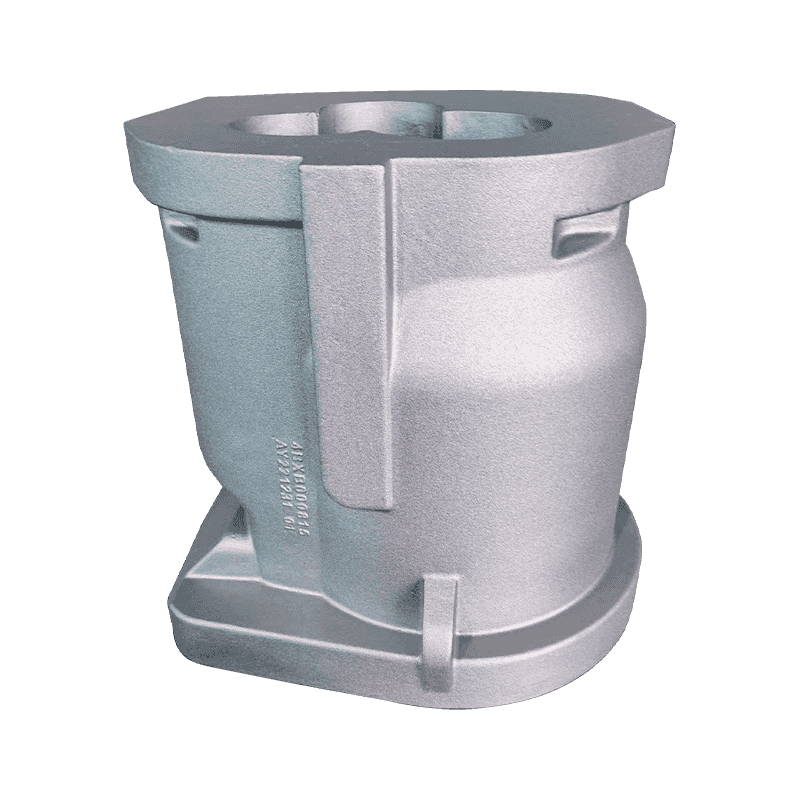
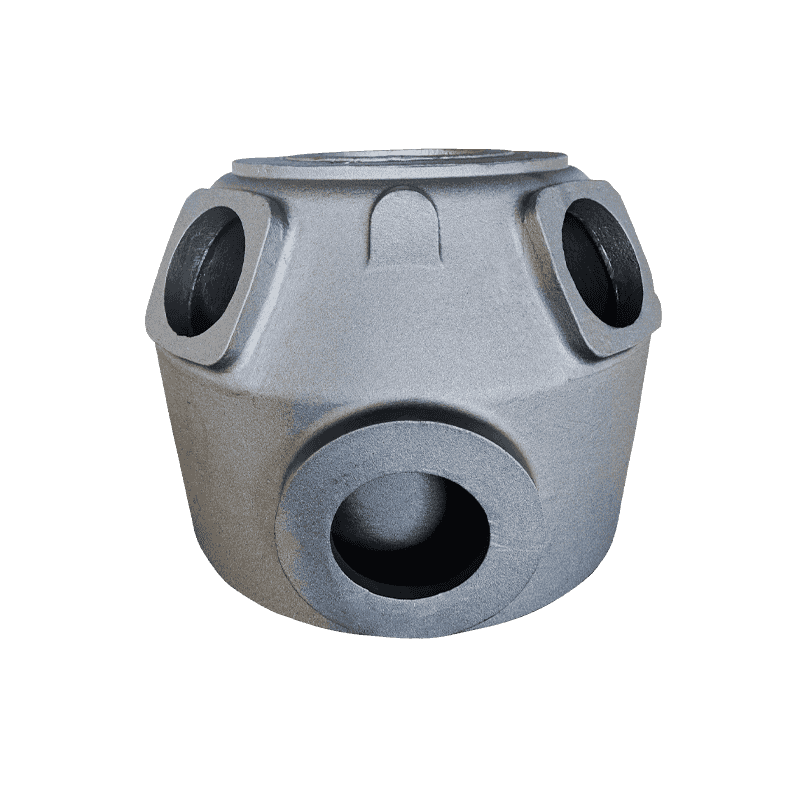
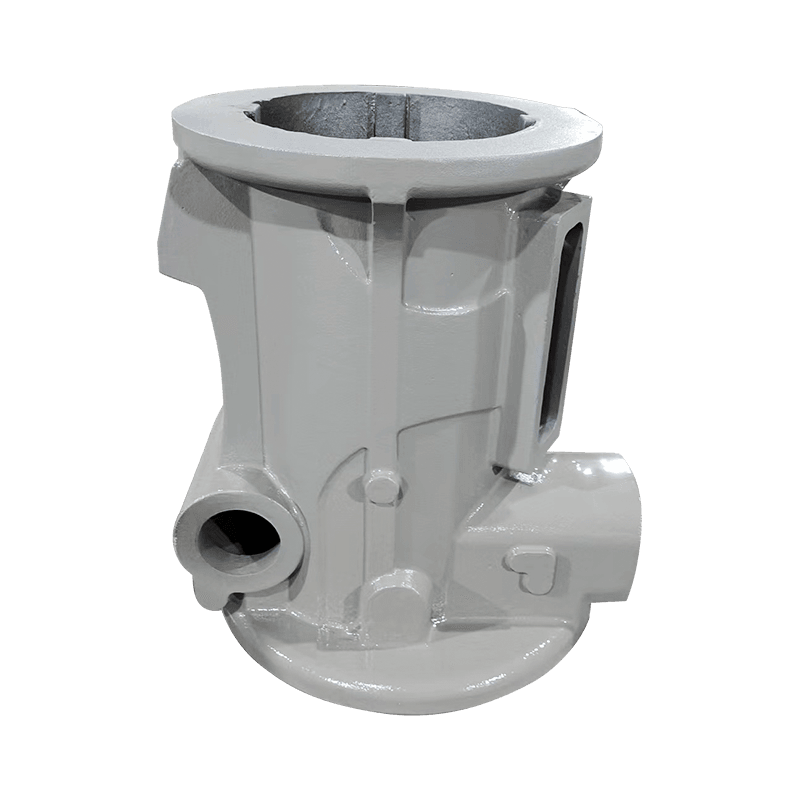
Het compressorwerk komt neer op afdichting, uitlijning en oliebeheer. Lagerstoelen, rotorstoelen, carters, cilinders, uitlaatstoelen en olie-emmers falen allemaal op een andere manier: een stoel die te zacht is, slijt ovaal, een cilinderwand die afdrijft verliest compressie, een carter dat vervormt, kan geen lagervoorspanning vasthouden. Hoe jij balanssterkte en slijtvastheid in een lagerzitting is een typisch voorbeeld van een beslissing die genomen moet worden in de gietfase, niet na de bewerking.
Pomp- en klepgietstukken
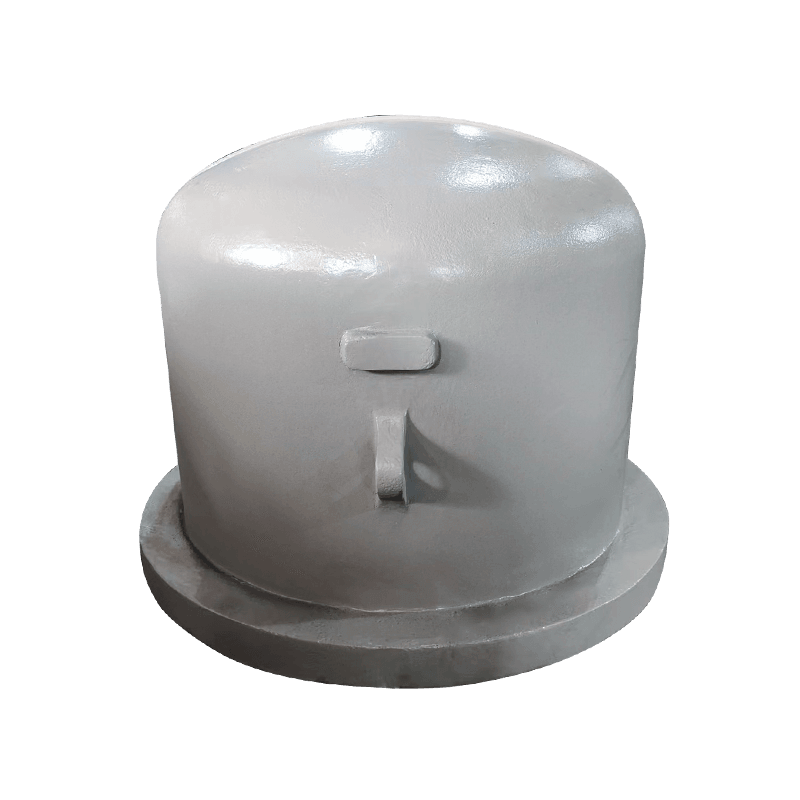
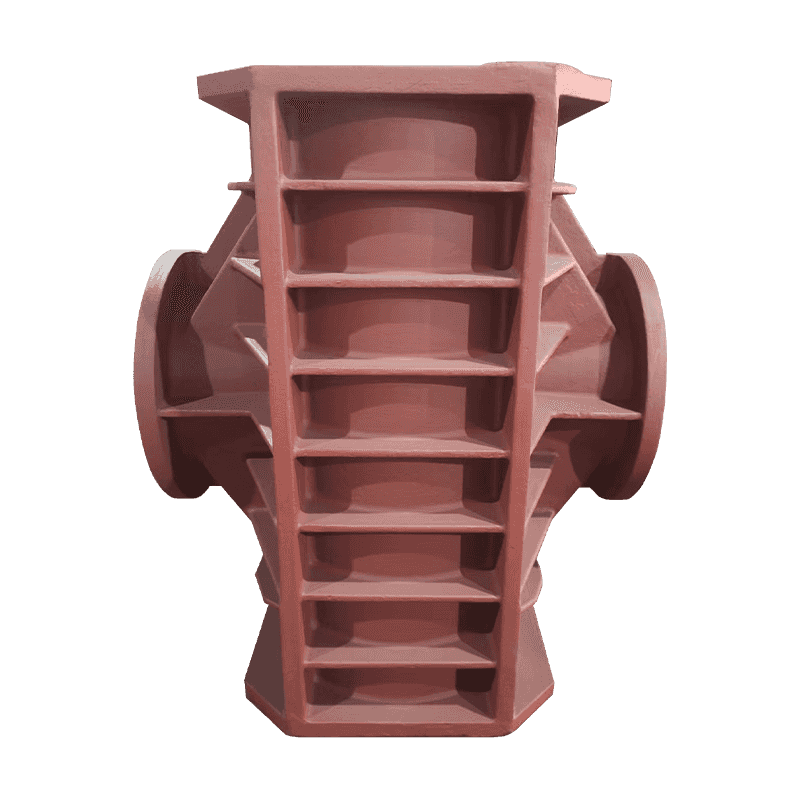
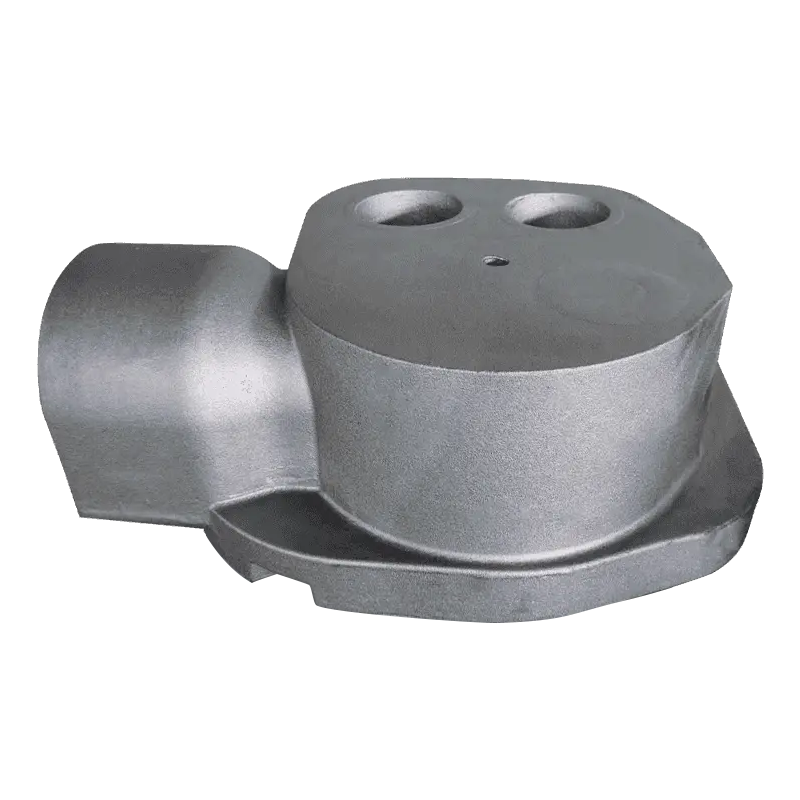
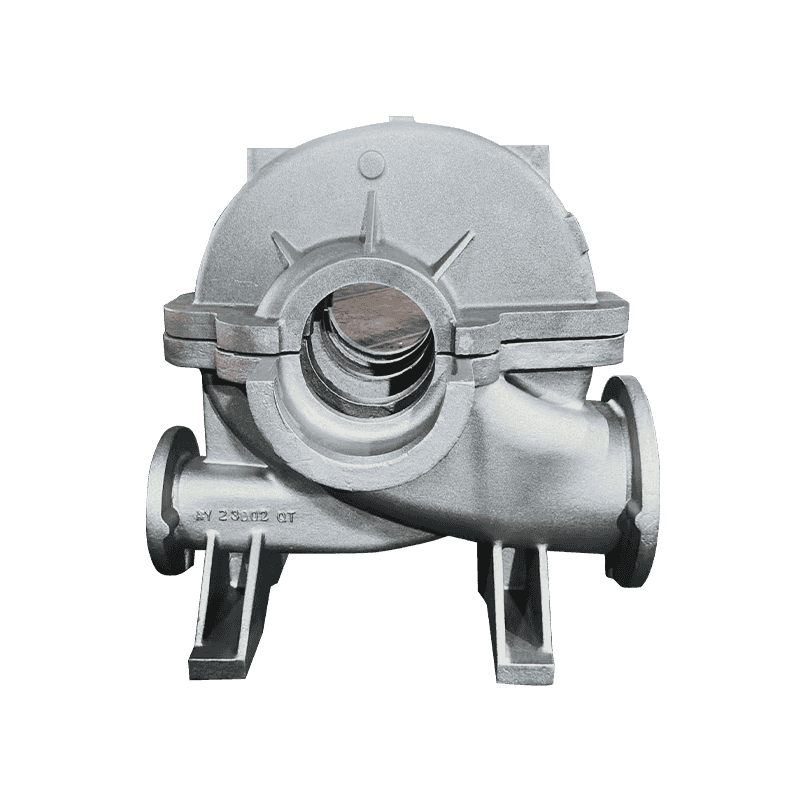
Axiaalpompen, pomplichamen, dubbele pompdeksels, kleplichamen van zuigerpompen en pompschijven zijn meestal drukdicht of stromingskritisch. Hier bestaat de acceptatietest vaak uit een lektest plus een controle van de wanddikte, wat betekent dat de controle van de porositeit belangrijker is dan de treksterkte.
Gietwerk van werktuigmachines
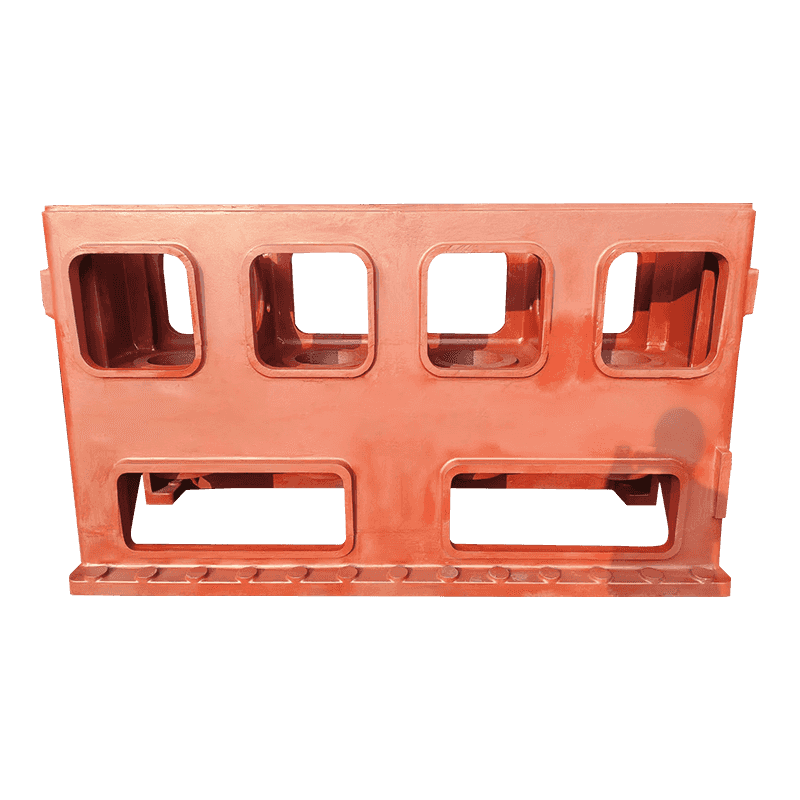
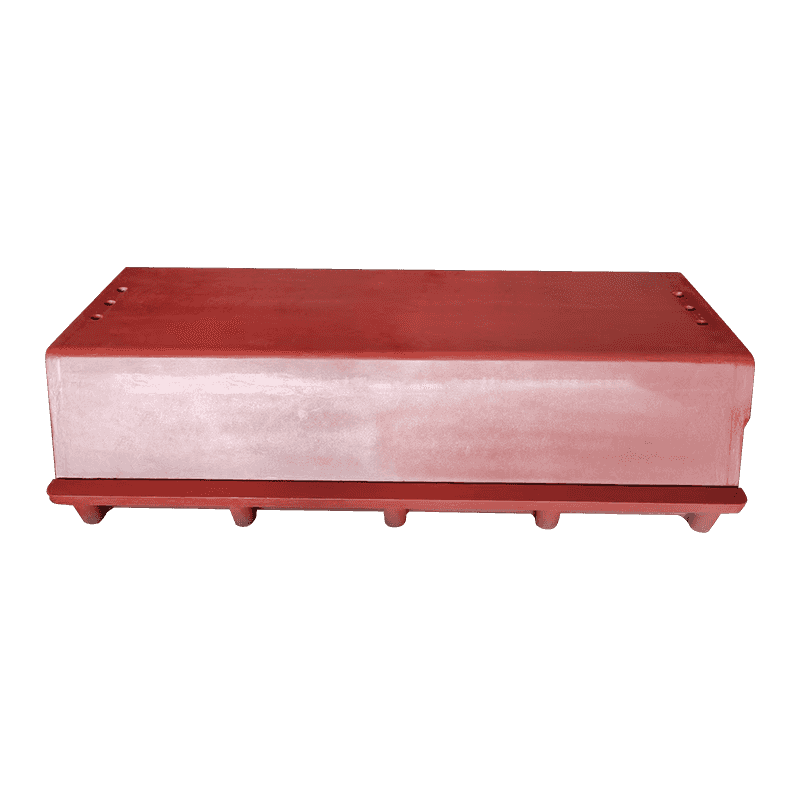
Basissen en kolommen zijn het tegenovergestelde: zware, stille onderdelen waarvan de echte waarde stijfheid en maatvastheid gedurende jarenlang gebruik is. Spanningsverlichting en sectie-uniformiteit zijn belangrijker dan een strakke lineaire tolerantie.
Wat u moet verifiëren voordat u een monster goedkeurt
Een eerste artikelmonster bewijst wat een gieterij in één keer kan. Goedkeuring moet gaan over wat het elke keer kan doen. Zes items dragen het grootste deel van het gewicht:
- Nodulariteit gemeten op een gedeelte dat uit het onderdeel zelf is gesneden, en niet alleen uit een afzonderlijk gegoten teststaaf.
- Een dimensionaal rapport dat verwijst naar dezelfde datums die uw armatuur gebruikt, waarbij de tolerantieklasse expliciet wordt vermeld.
- Wanddikte op het dunste gedeelte, gemeten op minimaal drie delen uit dezelfde storting.
- De hardheid varieert over de gehele batch, aangezien een spreiding groter dan ongeveer 30 HB gewoonlijk duidt op een ongelijkmatige koeling of warmtebehandeling.
- Een controle op de deugdelijkheid van dragende of drukdichte delen, door ultrasoon onderzoek of door het doorsnijden van een opofferingsdeel.
- Traceerbaarheid van hittenummer tot gietdatum tot hittebehandelingsbatch, zodat een later gevonden probleem snel kan worden verholpen.
Als deze zes artikelen in een rapport van het eerste artikel verschijnen zonder dat er twee keer om is gevraagd, heeft u het meeste van wat u nodig heeft om met vertrouwen een herhaalbestelling te plaatsen.
Gietstukken die alleen op prijs worden gekocht, zijn het duurst. Een twee procent lagere eenheidsprijs overleeft zelden één herbewerking, één luchtvrachtvervangingsbatch of één vastgelopen assemblagelijn.
Wat feitelijk de prijs beweegt
De eenheidsprijs is het laatste getal waar u naar moet kijken, omdat deze uit zes andere is samengesteld.
- Patroon- en kerndoosafschrijving, gespreid over de batchgrootte.
- Bewerkingstoeslag: 3 mm extra op een groot vlak betekent echt gewicht, echt metaal en echte snijtijd.
- Metallurgische route: legering en warmtebehandeling nodig om een kwaliteit in een zwaar gedeelte te bereiken.
- Inspectieomvang: dimensionale rapporten, ultrasone tests en monsters in secties verhogen allemaal de kosten en verminderen allemaal het risico.
- Schrootpercentage op dunwandige onderdelen, waarbij gecoat zand de neiging heeft zijn gereedschapskosten terug te verdienen.
- Verpakking en exportafhandeling voor onderdelen met dunne wanden en afgewerkte machinaal bewerkte oppervlakken.
Een koper die die zes begrijpt, kan met feiten onderhandelen. Een koper die alleen het bedrag per kilogram vergelijkt, onderhandelt met een getal dat de gieterij controleert.
Precisie ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Werk vervolgens in de juiste volgorde: zoek op het bewerkingsreferentiepunt, werk terug naar het gietstuk en laat het soort en het gietproces volgen. Die bestelling mislukt zelden.