NL
Een compressorcarter voldoet aan de ingangsinspectie bij 205 HB, ruim binnen het bereik op de tekening. Drie weken later verslijt een identiek onderdeel van de volgende gietmachines met verschillende spanen tweemaal zoveel gereedschap en komt het uit de armatuur met een vervormde lagerboring. De chemie is onveranderd, de tekeningnota vraagt nog steeds om een genormaliseerde toestand en de hardheidsmeting is slechts een paar punten verschillend. Wat veranderde was de koeling: de tweede batch koelde sneller af na het uitschudden, waardoor een groter deel van de matrix als perliet eindigde.
Dat is het hele argument om warmtebehandeling te beschouwen als een materiaalspecificatie en niet als een afwerkingsstap. De chemie zet het plafond in nodulair gietijzer; de matrix bepaalt wat u daadwerkelijk ontvangt. Wat volgt behandelt wat elke gebruikelijke behandeling met de matrix doet, welke behandeling bij welk onderdeel past, en hoe u een vereiste schrijft die een gieterij kan meten en certificeren.
Wat warmtebehandeling verandert en wat het niet kan veranderen
Nodulair gietijzer is nodulair omdat het grafiet vóór het gieten werd behandeld met magnesium of een zeldzame aarde, waardoor het stolde als knobbeltjes in plaats van als schilfers. Knobbeltjes maken de scheurpunt stomp, waardoor een schilfer scherper zou worden, en die geometrie overleeft elke normale warmtebehandeling. Oververhitting boven ongeveer 1000 °C begint het te beschadigen, wat een van de redenen is dat behandelingsvensters geen open einde hebben.
Wat de warmtebehandeling wel controleert, is de matrix, het metaal tussen de knobbeltjes. Vier voorwaarden hebben betrekking op vrijwel al het commerciële werk:
- Ferriet: zacht, bewerkbaar, hoge rek en de matrix van volledig gegloeide kwaliteiten.
- Pearliet: lamellair carbide en ferriet, sterker en harder met verminderde rek.
- Gehard martensiet: geproduceerd door afschrikken en temperen, de moeilijkste voorkomende aandoening.
- Ausferriet: naaldvormig ferriet met behouden austeniet, geproduceerd door austempering en de basis van ADI-kwaliteiten.
De tweede taak is stressverlichting. Een gietstuk koelt ongelijkmatig af in de mal, en het uitschudden, slijpen en ruw bewerken zorgen voor meer spanning. Wanneer het op een temperatuur van 550–650 °C wordt gehouden en langzaam wordt afgekoeld, ontspant een onderdeel zonder dat de matrix überhaupt verandert, wat voor een grote machinebasis belangrijker is dan enige winst in treksterkte.
Vijf behandelingen en het materiaal dat ze allemaal produceren
Behandelingen worden meestal met naam gespecificeerd, maar de naam is een afkorting voor een matrix en een eigenschappenbereik. De onderstaande bereiken zijn realistisch voor standaardkwaliteiten bij gewone sectiegroottes.
| Behandeling | Matrix | Treksterkte | Hardheid | Verlenging | Typische onderdelen |
|---|---|---|---|---|---|
| Stressverlichting | Onveranderd | Als gegoten | Als gegoten | Als gegoten | Machineonderstellen, kolommen, zware frames |
| Volledig ontharden | Ferriet plus knobbeltjes | 400–500 MPa | 130–180 HB | 12–18% | Pomplichamen, behuizingen, deksels |
| Normaliseren | Perliet, vaak 70% of meer | 650–750 MPa | 230–270 HB | 3–6% | Carters, lagerzittingen, rotorzittingen |
| Afschrikken en temperen | Gehard martensiet | 800–1000 MPa | 250–330 HB | 2–5% | Slijtonderdelen, tandwielen, nokvolgers |
| Austemper | Ausferriet | 800–1400 MPa | 270–400 HB | 1–10% | Hoge slijtage en hoge vermoeidheidsonderdelen |
Naast die tabel horen twee waarschuwingen. De afkoelsnelheid volgt de dikte van de sectie, zodat dezelfde ijzerwarmte ferritisch kan eindigen in een wand van 100 mm en perlitisch in een ribbe van 12 mm. En conversies van hardheid naar trek gelden alleen als de matrix uniform is; in een gemengd ferriet-perlietgietstuk kan 200 HB twee heel verschillende materialen beschrijven.
De behandeling afstemmen op het onderdeel
Cijfers op tekeningen worden vaak overgenomen van oudere projecten. Het is de moeite waard om de behandeling te vergelijken met wat het onderdeel daadwerkelijk doet tijdens gebruik.
Basissen en kolommen voor werktuigmachines
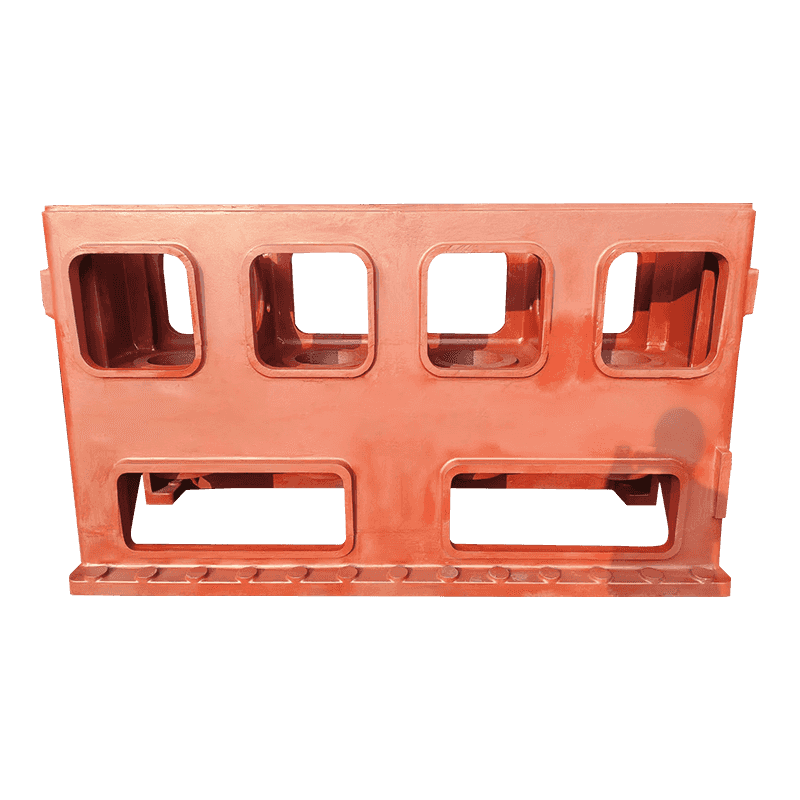
Dit zijn structuur- en geen slijtoppervlakken, dus de eigenschap die ertoe doet is maatvastheid na bewerking in plaats van een sterktegraad. Zware bases worden gewoonlijk twee keer spanningsvrij gemaakt, één keer na het uitschudden en nogmaals na ruwe bewerking. Het overslaan van de tweede reliëf is een veel voorkomende reden dat een machine een maand lang de geometrie vasthoudt en daarna gaat driften. Oppervlakteslijtage is een aparte vraag, en waar glijbanen belasting dragen, warmtebehandeling van gietstukken van werktuigmachines kan de oppervlaktehardheid verhogen zonder de bulkkwaliteit te veranderen.
Compressorhuizen, carters en lagerzittingen
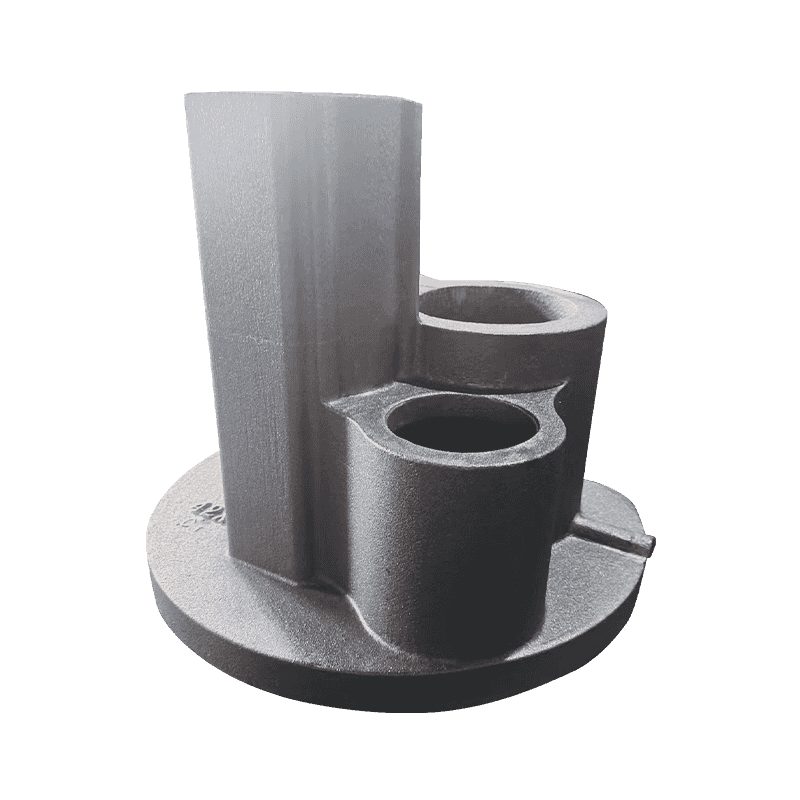
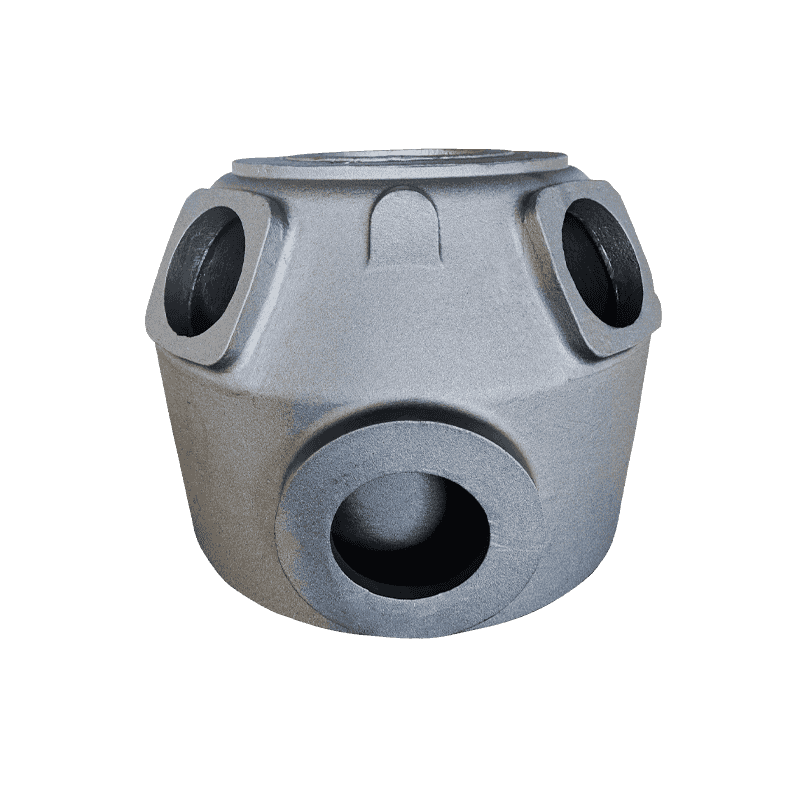
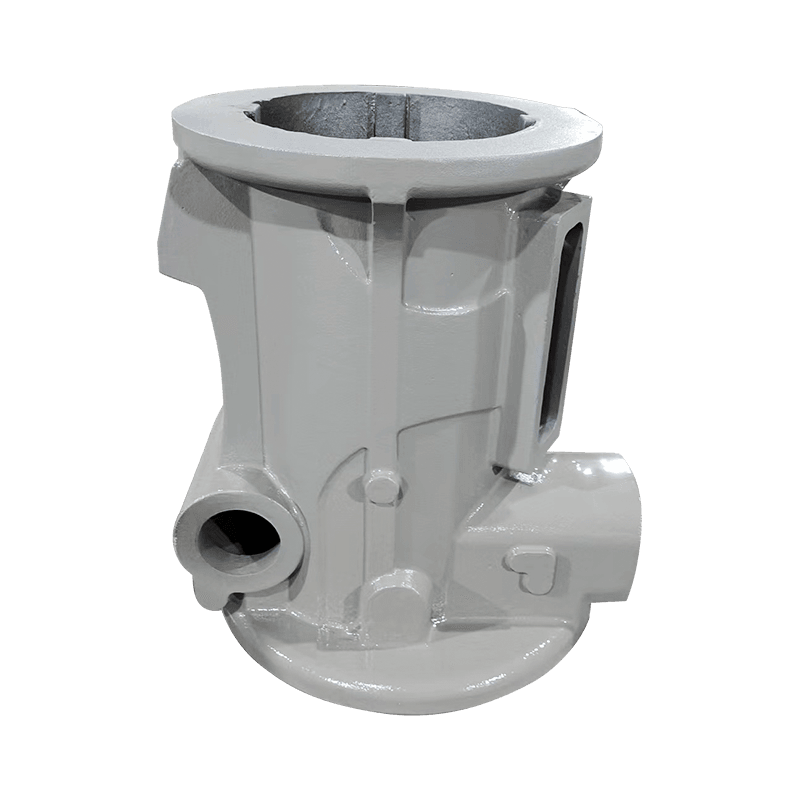
Compressoronderdelen zitten in een ander regime. Een carter brengt trillingen met zich mee en een lagerzitting een roterende belasting, dus sterkte en slijtvastheid zijn belangrijker dan stabiliteit, en normaliseren of blussen en temperen is de gebruikelijke keuze. Aan de overkant het assortiment compressorgietstukken Carters en lagerzittingen worden bijvoorbeeld over het algemeen in een warmtebehandelde toestand aangeboden in plaats van gegoten.
Pomp- en kleplichamen
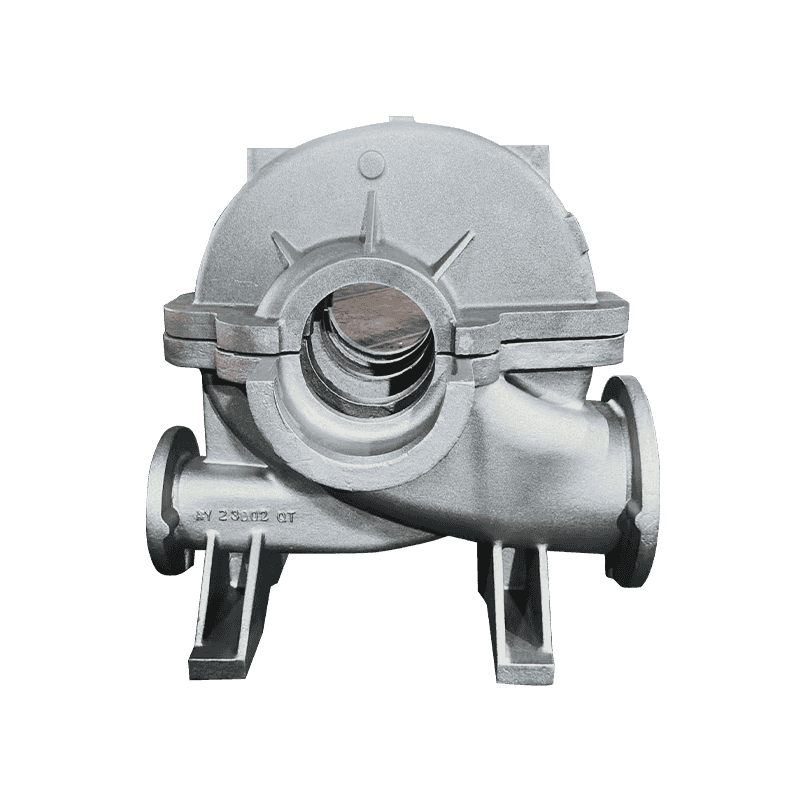
Pomplichamen en kleplichamen zijn drukgrenzen. Ze hebben drukdichtheid, machinaal bewerkbare afdichtingsvlakken en voldoende rek nodig om hantering en hydrostatische tests te overleven. Daarom is de gegloeide ferritische toestand hier gebruikelijk. Hardheid is niet het doel; een zachte, uniforme matrix bewerkt sneller en sluit voorspelbaarder af.
Een vereiste schrijven die kan worden gecertificeerd
Een tekeningnotitie waarin staat dat het met warmte is behandeld of gehard, kan niet worden geverifieerd en zal niet consistent worden vermeld. Zes items maken van een behandeling een specificatie.
- Kwaliteit en standaard, zoals EN-GJS-500-7 tot EN 1563 of 80-55-06 tot ASTM A536, samen met de behandeling die dit oplevert.
- Een hardheidsband met een meetlocatie, uitgedrukt als een bereik in plaats van als een enkel doel.
- Test het coupontype en de positie, bijvoorbeeld een kielblok of Y-blok dat afzonderlijk van het onderdeel is gegoten.
- Microstructuurlimieten: nodulariteitspercentage, grafietgrootte en de aanvaardbare ferriet- of perlietfractie.
- Een vereiste voor spanningsverlichting overal waar het onderdeel met nauwe toleranties wordt bewerkt.
- Leveringstoestand: gegoten, gestraald, spanningsvrij, ruw bewerkt of afgewerkt.
Mislukkingsmodi die de moeite waard zijn om uit te ontwerpen
De meeste warmtebehandelingsproblemen zijn geometrie- en sectieproblemen, lang voordat het ovenproblemen zijn.
- Verminder barsten bij scherpe interne hoeken en abrupte sectieveranderingen, verminderd door royale afrondingen en radii.
- Vervorming tijdens het blussen, het ergst in lange, dunne of asymmetrische delen.
- Zachte plekken veroorzaakt door segregatie of microkrimp, die ongelijkmatig reageren op verharding.
- Ontkoolde of aangetaste oppervlakken na gloeien in een ongecontroleerde atmosfeer, die later als bewerkingsvariatie verschijnen.
- Overmatig austeniet, waarbij kracht wordt ingeruild voor vastgehouden austeniet dat onder belasting kan transformeren.
Voordat u de inkooporder vrijgeeft
Deze vragen beslissen of het eerste artikel overeenkomt met het tiende.
- Welke norm en graad komt op het certificaat te staan?
- Waar wordt de hardheid gemeten en op hoeveel gietstukken per partij?
- Wordt de testbon afzonderlijk uitgebracht en staat dit op het certificaat vermeld?
- Welke vervorming is acceptabel na de behandeling?
- Zal de leverancier na de voorbewerking weer ontstressen?
- Welk procesvenster wordt gebruikt en hoe wordt dit vastgelegd voor traceerbaarheid?
Warmtebehandeling is geen afwerkingsbewerking die op een gietstuk wordt vastgeschroefd; het is de stap die een storting in een materiaal verandert. Bepaal de matrix op basis van wat het onderdeel doet, schrijf de vereiste in termen die een laboratorium kan meten en behandel het certificaat als bewijsmateriaal over een coupon in plaats van als een belofte over het gietstuk. Leveranciers die de uitschud- en afkoeltijden beheersen, hebben de neiging deze vragen zonder aarzeling te beantwoorden, omdat daar de meeste variatie in warmtebehandelde gietijzeren gietstukken eigenlijk begint.