NL
De harde waarheid over carbiden in gietijzeren gietstukken
Vier gaten in een productierun, de boor begint te roken. Op het materiaalcertificaat staat nodulair gietijzer, kwaliteit 80-55-06. Een hardheidstest bij een doorgang met kern geeft 312 HBW aan, ver boven de specificaties. De chips zijn kort, korrelig en grijs in plaats van schone krullen. Het onderdeel voldoet qua afmetingen, maar is moeilijk te bewerken en riskant onder belasting. De oorzaak is vrijwel zeker carbiden.
Carbiden in gietijzeren gietstukken komen zelden voor bij inkomende inspecties. Ze verschuilen zich achter een aanvaardbare gemiddelde hardheid en een schoon oppervlak. Ze worden zichtbaar wanneer gereedschap binnen enkele minuten verslijt, schroefdraad scheurt of een druktest mislukt. Begrijpen waardoor ze ontstaan en hoe gieterijen ze buiten de deur houden, is de meest directe manier om te voorkomen dat je twee keer voor hetzelfde probleem moet betalen: één keer bij het gieten, één keer bij de bewerking en de garantie.
Het praktische verschil tussen een betrouwbaar nodulair gietijzer en een lastig gietijzer is meestal niet de gemiddelde hardheid. Het is de afwezigheid van harde, broze fasen in precies de zones die bewerkt en belast moeten worden.
Wat carbiden zijn en waarom ze voorkomen
In een correct gestold nodulair gietijzer structuur slaat koolstof neer als bolvormig grafiet tijdens eutectische stolling. Deze grafietknobbeltjes geven het ijzer zijn ductiliteit, dempingsvermogen en bewerkbaarheid. De transformatie hangt af van de tijd en de kiemomstandigheden.
Wanneer de lokale afkoelsnelheid te hoog is, of wanneer de smeltsamenstelling wegdrijft van de grafietstabiele zone, combineert koolstof rechtstreeks met ijzer om cementiet (Fe3C) te vormen. Als cementiet een verbonden netwerk vormt, wordt de structuur ledeburitisch carbide genoemd. Het is dezelfde fase die wit ijzer zijn hardheid geeft, maar bij nodulair gietijzer is het een defect en geen ontwerpkenmerk.
Stollingsonderzoek naar nodulair ijzer wijst op dezelfde triggers:
- Snelle koeling in dunne secties. Cilinderwanden, pompribben en geleidingsranden stollen sneller dan zware nokken, waardoor er weinig tijd overblijft voor grafiet om te groeien.
- Laag koolstofequivalent. Een CE-waarde lager dan ongeveer 4,3 duwt de stolling in de richting van carbidevorming.
- Carbide-stabiliserende elementen. Chroom, mangaan, molybdeen, vanadium en boor bevorderen cementiet, zelfs op gematigde niveaus, en komen vaak binnen via ongecontroleerd staalschroot.
- Inenting vervaagt. Inenting verschaft de kiemplaatsen die grafiet nodig heeft. Te weinig inoculant, of een te lange vertraging vóór het gieten, laat de smelt achter zonder die plaatsen.
- Gelokaliseerde thermische omstandigheden. In de laatste bevriezingszones van een gietstuk concentreren zich massieve carbiden.
"Carbiden zijn het geheugen van het gietstuk aan zijn eigen afkoelgeschiedenis. De vraag is of je dat geheugen leest vóór de bewerking of na een storing."
Info. Carbiden zijn niet automatisch een afkeuroorzaak. Sommige industriële specificaties tolereren tot 3 procent carbide per oppervlak in gedefinieerde niet-functionele zones. De vraag is of de tolerantie wordt gedocumenteerd en overeengekomen, of per ongeluk wordt ontdekt.
Wat carbiden doen met de bewerking en de levensduur
De eerste regel van carbideproblemen: ze zijn lokaal. Eén enkele koude plek in één vormholte kan een carbidezone produceren terwijl de rest van het gietstuk gezond is. Monsters met gemiddelde treksterkte kunnen passeren, en het gietstuk kan nog steeds een frees vernietigen of scheuren tijdens gebruik.
Bij machinale bewerking treedt het probleem meestal het eerst op. Cementiet is veel harder dan de perlitische of ferritische matrix, dus een snijgereedschap dat een carbidezone doorkruist, ondervindt harde schokken. De standtijd van het gereedschap neemt af, de dimensionale controle wordt onstabiel en de afwerking scheurt. Bij het boren is het verschil tussen een goede en een slechte batch zichtbaar binnen de eerste paar gaten.
Wat de prestaties betreft, verwijderen carbiden het vermogen van het materiaal om plastisch te vervormen. Een gietstuk met een uitgesproken carbidenetwerk gedraagt zich als wit ijzer: harder, maar bros. De rek kan onder de 3 procent komen, de impactenergie neemt scherp af en het onderdeel wordt gevoelig voor inkepingen en spanningsconcentraties. Dat is van belang voor pomplichamen die onder druk staan, compressorbehuizingen die onder thermische cycli staan, en machinewerktuigconstructies die uitgelijnd moeten blijven.
| Eigendom | Normaal nodulair gietijzer | Met carbidenetwerk |
|---|---|---|
| Hardheid (HBW) | 170 - 250 | 300 - 500 gelokaliseerd |
| Verlenging (%) | 6 - 18 | Hieronder 3 |
| Slagvastheid (J) | 8 - 25 | Hieronder 5 |
| Bewerkbaarheid | Goed met standaard gereedschap | Arm; snelle slijtage en afbrokkeling |
| Mislukkingsgedrag | Ductiele vervorming met zichtbare waarschuwing | Brosse breuk zonder noemenswaardige waarschuwing |
Gevaar. In een drukhoudend onderdeel fungeert een hardmetalen zone op een binnenhoek als scheurstarter. Wanneer er druk wordt uitgeoefend, kan de harde zone de spanning niet opvangen en verandert het falen van lek vóór breuk in plotselinge breuk.
Procescontroles die carbiden buitenhouden
Carbidecontrole is afhankelijk van vier variabelen: chemie, inenting, koelsnelheid en warmtebehandeling. De sterkste gieterijen beheren alle vier als één systeem, niet als afzonderlijke controlepunten.
Chemie en koolstofequivalent
Voor nodulair gietijzer voor algemene techniek ligt het koolstofequivalent doorgaans tussen 4,3 en 4,6 procent, terwijl silicium tussen 2,2 en 2,8 procent ligt. De ondergrens is van cruciaal belang: onder de eutectische CE wordt de smelt gevoeliger voor carbideprecipitatie, ongeacht de kwaliteit van de inenting.
Late en betrouwbare inenting
Inenting voegt kiemplaatsen voor grafiet toe. Late inoculatie, uitgevoerd in de gietstroom of bij het overbrengen van een gietlepel, geeft het hoogste kiemgetal wanneer het metaal de mal binnengaat. Het interval tussen het inenten en het gieten is net zo belangrijk als de hoeveelheid entmiddel; vervaagde inenting is een belangrijke oorzaak van inconsistentie tussen batches.
Koelsnelheid en sectieontwerp
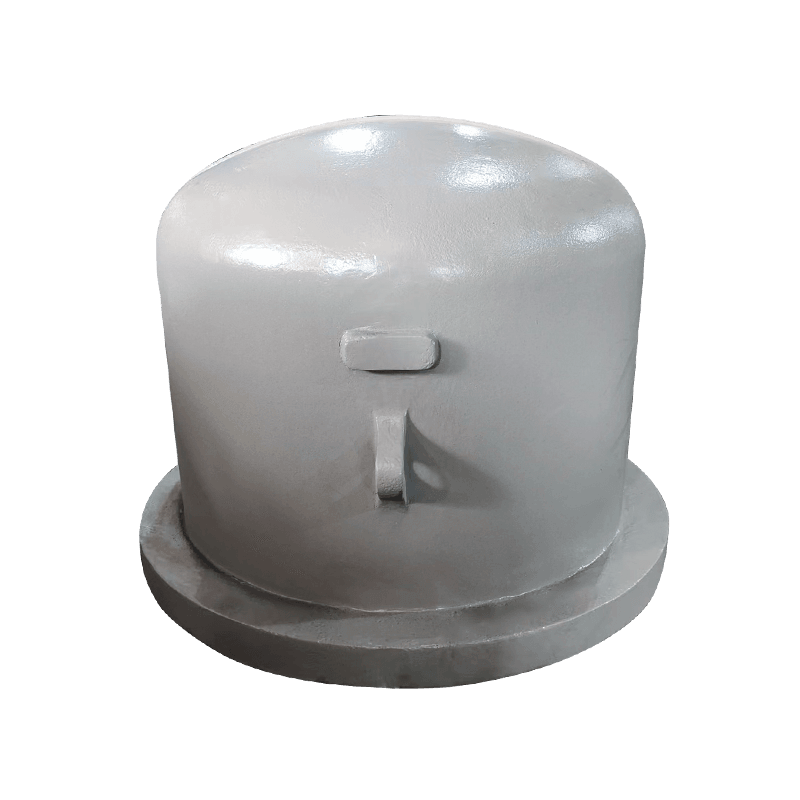
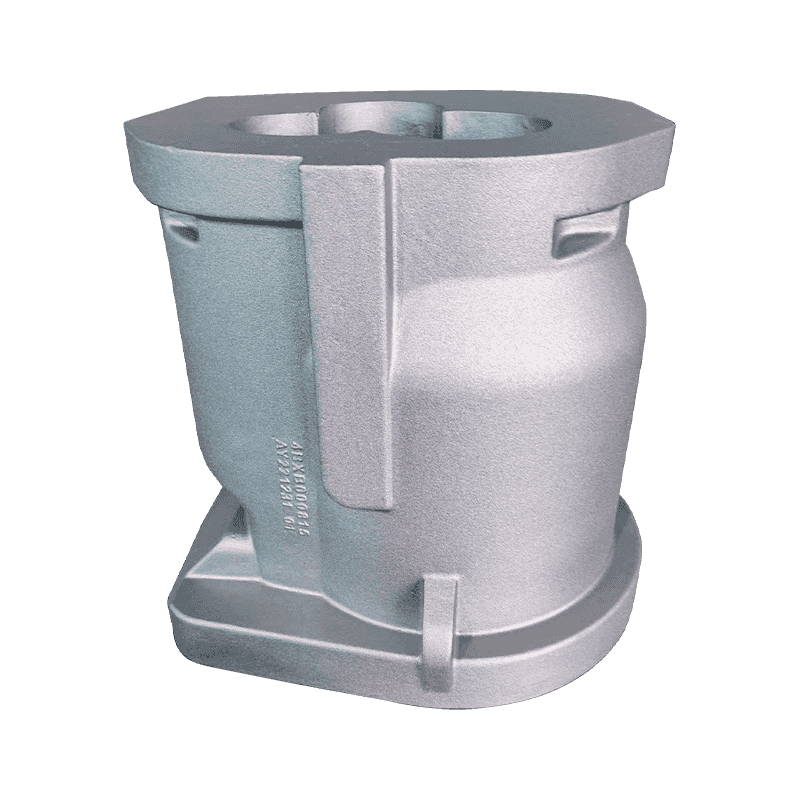
De gietontwerper en de gieterij moeten dunne delen, scherpe overgangen en doorgangen met kern controleren voordat het patroon wordt gesneden. Dunwandige compressorcomponenten zijn een klassiek voorbeeld: koelkanalen, smalle wanden en schroefdraadzones creëren meerdere locaties met een hoge lokale koelsnelheid. Gieterijen die dergelijke onderdelen regelmatig produceren, passen de giettemperatuur, de giettemperatuur en de vormomstandigheden aan om binnen het grafietstabiele bereik te blijven.
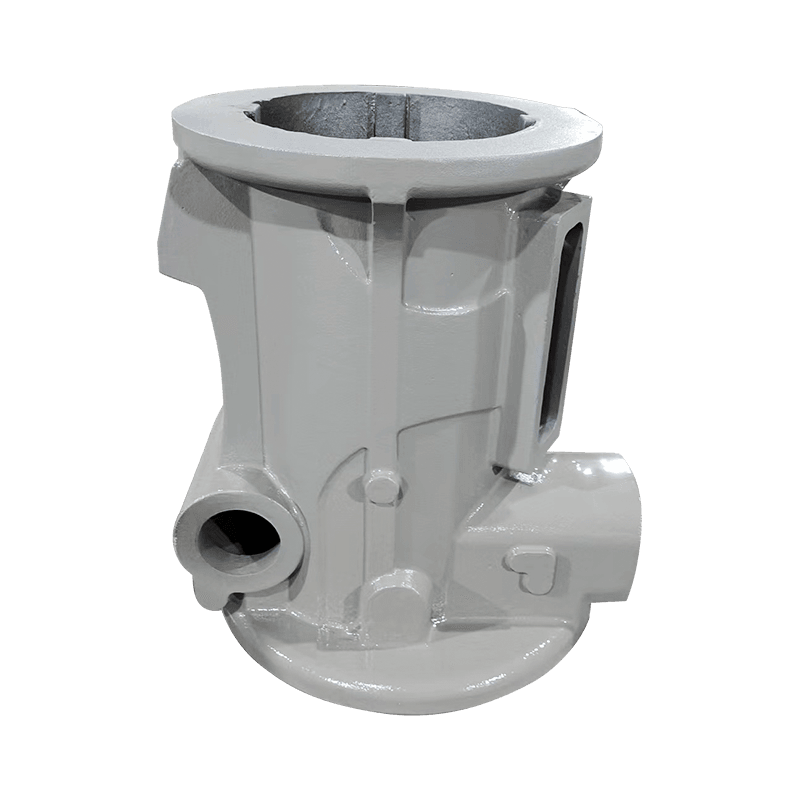
 HT250-compressorcilinder met harszandgietwerk Deze drukdragende cilinder is gebaseerd op zeer sterk HT250 gietijzer en harszandgietwerk. De dunne wanden en koelkanalen creëren zones die gevoelig zijn voor carbide, waardoor de hier besproken risico's in het overgangsgebied direct relevant zijn. Bekijk Product →
Wanneer een dun gedeelte grenst aan een zwaar gedeelte, verandert de stollingstijd abrupt, en in die overgangszone verschijnen carbiden het liefst. Patroonbeoordelingen, overgangsradii en gecontroleerde matrijskoeling vermijden het probleem in plaats van het later te corrigeren.
Warmtebehandeling als corrigerende stap
Als er al carbiden zijn gevormd, worden deze opgelost door ferritiserend gloeien. Door de gietstukken één tot drie uur op ongeveer 900 graden Celsius te houden en vervolgens langzaam af te koelen, kan cementiet ontleden en koolstof neerslaan als grafiet. De warmtebehandeling van gietstukken van werktuigmachines volgt dezelfde logica: breng de matrix op de gespecificeerde hardheid en verwijder onstabiele fasen. Warmtebehandeling kost tijd en energie, dus gieterijen beschouwen het als een corrigerende stap en niet als vervanging van procesbeheersing.
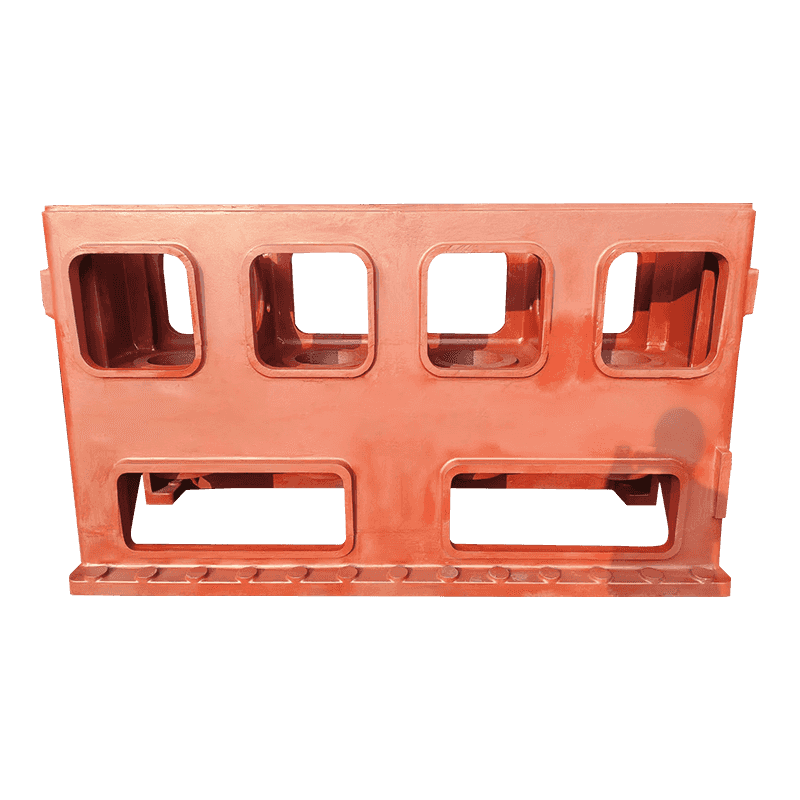
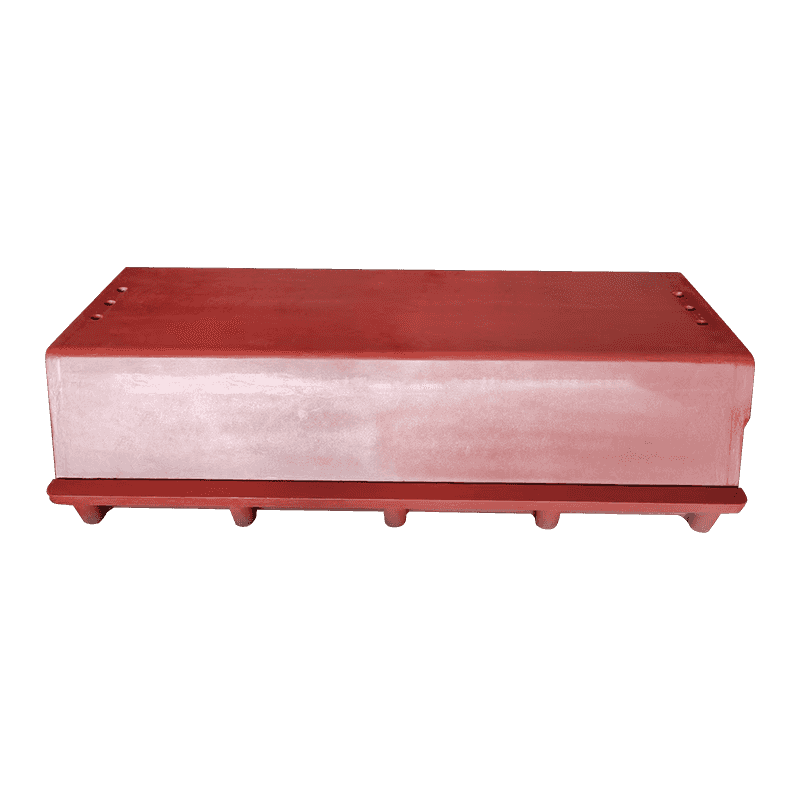
Gietstukken van werktuigmachines, met hun zware secties en lange koeltijden, worden minder blootgesteld aan dunwandige carbiden, maar hebben nog steeds een gedefinieerde gloeicyclus nodig om een stabiele, uniforme structuur te verkrijgen.
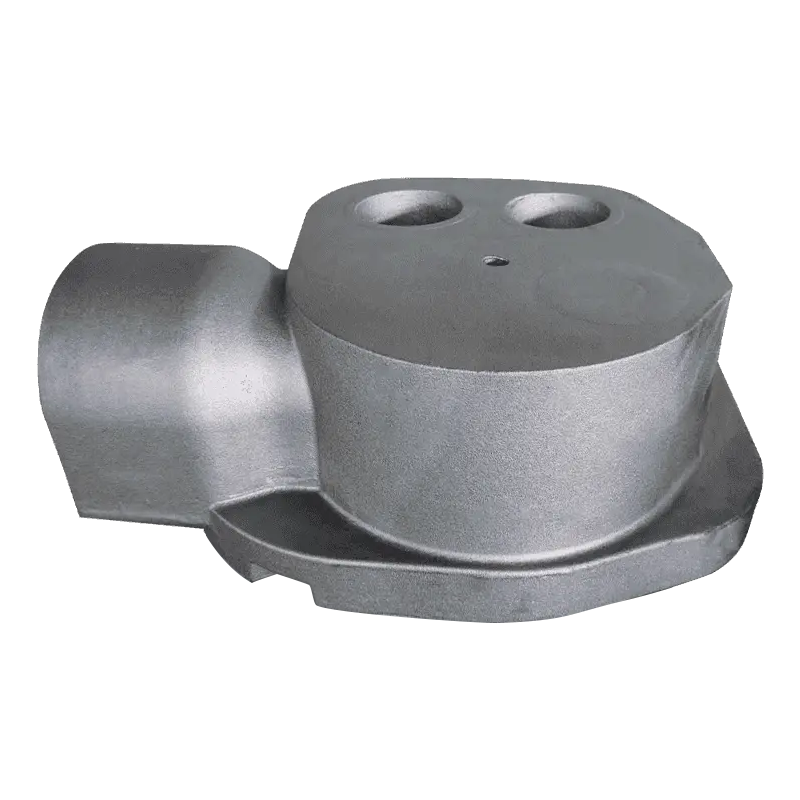
 Stabiele machinebasis voor ondersteuning van werktuigmachines Deze basis, die dient als de structurele basis van een werktuigmachine, zorgt voor stijfheid en trillingsbestendigheid. De omringende tekst benadrukt dat gietstukken met zware profielen nog steeds een gedefinieerde gloeicyclus nodig hebben voor een consistente, uniforme structuur. Bekijk Product →
Succes. Een gieterij met strikte chemielimieten, late inenting en een gedefinieerde gloeicyclus kan nodulair gietijzer produceren dat van batch tot batch op identieke wijze bewerkt wordt. Die consistentie is meer waard dan de besparingen door een goedkopere laadmix.
Wat u moet verifiëren voordat u de bestelling plaatst
Carbiden zijn een procesresultaat en geen willekeurige gebeurtenis. Een paar gerichte vragen onderscheiden een gieterij die haar proces controleert van een gieterij die op het beste hoopt. Deze controles nemen weinig tijd in beslag en voorkomen de verrassing van carbideproblemen nadat de bewerking is gestart.
- Bekijk het volledige chemiecertificaat. De meeste certificaten vermelden koolstof en silicium. Vraag ook naar de limieten voor chroom, mangaan, molybdeen en vanadium. Een leverancier die deze niet rapporteert, controleert deze mogelijk niet.
- Vraag hoe de inenting wordt toegepast. Beek- of pollepel-inenting in de laatste fase is een krachtig signaal dat kiemvorming serieus wordt genomen.
- Definieer de matrix en warmtebehandeling. Geef aan of gietstukken gegoten, genormaliseerd of gegloeid worden geleverd en welke microstructuur in kritische zones wordt verwacht.
- Vraag bij het eerste artikel een hardheidskaart aan. Controleer de hardheid op dunne delen en in de buurt van machinaal bewerkte boringen, niet alleen op de afzonderlijk gegoten teststaaf. In de kloof tussen de hardheid van de teststaven en de lokale hardheid schuilen carbiden.
- Noteer de carbideacceptatie per zone. Als de tekening op een bepaald gebied geen carbiden verdraagt, zeg dat dan. Als kleine bedragen elders acceptabel zijn, zeg dat dan ook.
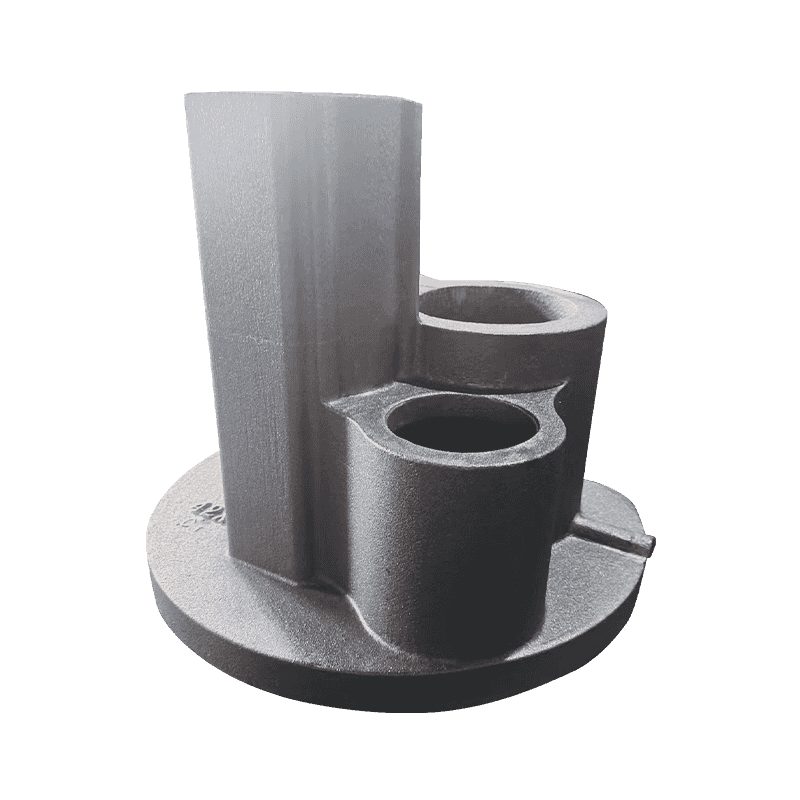
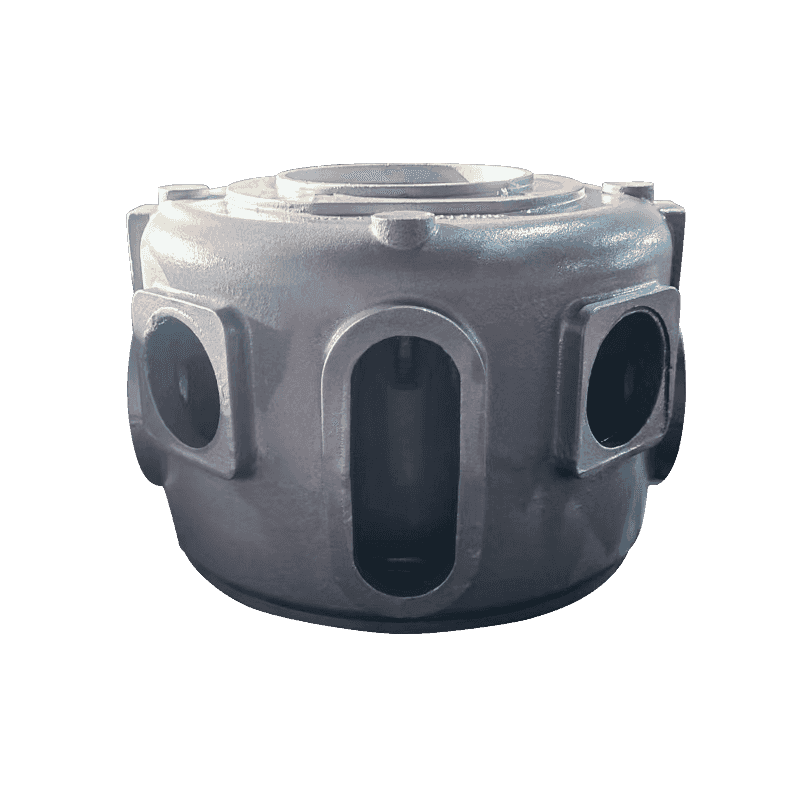
Pomp- en klepgietstukken zijn een typisch geval waarin dit gesprek de moeite waard is. Een pomplichaam moet drukdicht zijn, aan meerdere zijden machinaal bewerkt en betrouwbaar zijn bij variabele temperaturen. De carbide-discussie gaat snel van 'is alles toegestaan' naar 'waar zijn ze precies toegestaan'.
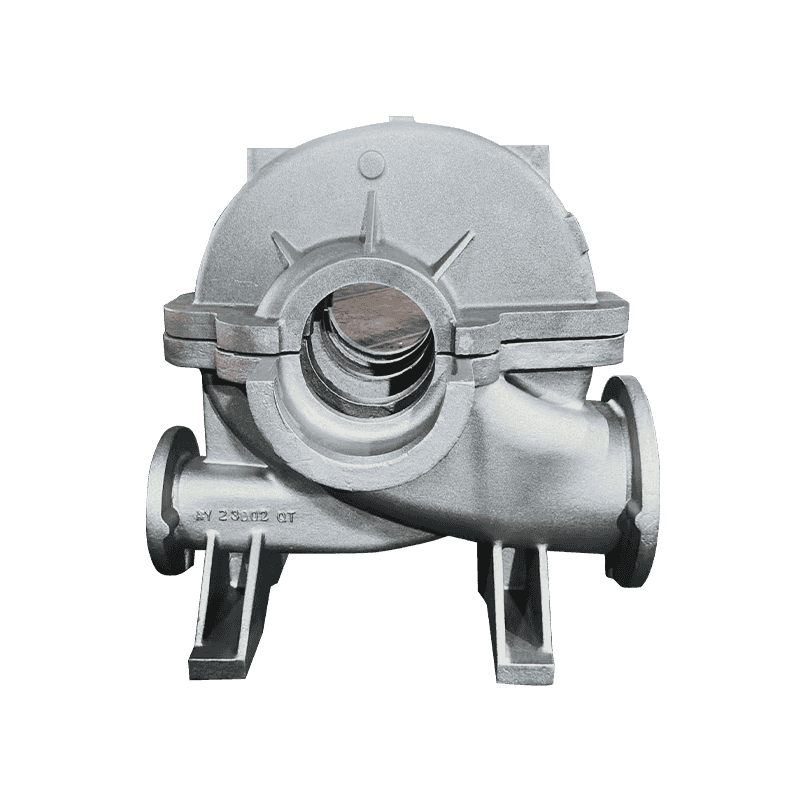
 Pomplichaamgietwerk met drukdichte constructie Deze pomp en het kleplichaam geleiden de vloeistofstroom en ondersteunen de klep met geïntegreerde kanalen. De meerdere machinaal bewerkte vlakken en drukdichtheidseisen sluiten aan bij de discussie over de locatie van hardmetaal, waardoor het een belangrijk onderwerp is om te beoordelen. Bekijk Product →
Voordat u offertes aanvraagt, moet u het bestaande portfolio van de leverancier bekijken. Een gieterij die al een vergelijkbare geometrie produceert, heeft een meetbaar voordeel; jij kunt het assortiment bekijken en beoordeel of de gietstukken in productie overeenkomen met de onderdelen die u nodig heeft.
Waarschuwing. Een offerte die merkbaar lager is dan het marktgemiddelde verdient extra vragen, niet minder. Het verschil tussen een gecontroleerde lading en een goedkope lading is vaak zichtbaar in de hoeveelheid carbide-stabiliserende elementen die de smelt binnenkomen.
De conclusie: carbiden kunnen worden beheerd, maar alleen als u erom vraagt
Carbidevorming in gietijzeren gietstukken is voorspelbaar. Het volgt uit de lokale afkoelsnelheid, samenstelling en kiemvormingsomstandigheden, en kan worden gecontroleerd door een weloverwogen procesontwerp. De kosten van preventie zijn bescheiden: gedisciplineerde chemielimieten, tijdige inenting en een warmtebehandelingsstap waar nodig. De kosten van het laattijdig ontdekken van carbiden zijn hoog: afgedankte bewerkingen, mislukte druktests, stilstand van de machine en betwiste leveringen.
De beste tijd om met carbiden om te gaan is voordat het patroon wordt gesneden en de inkooporder wordt ondertekend. Het op één na beste moment is nu, terwijl u nog steeds controle heeft over de specificatie, het verificatieplan en het gesprek met uw leverancier.