NL
Een nodulair gietijzeren rotornaaf voor een moderne windturbine kan meer dan tien ton wegen. Het wordt gegoten, machinaal bewerkt en vervolgens vastgeschroefd aan een toren die driehonderd meter boven de grond kan uitstijgen. Eenmaal geïnstalleerd zal het miljoenen keren worden geladen en gelost, bij temperaturen tot min veertig graden Celsius, en zal het naar verwachting twintig jaar of langer structureel gezond blijven.
Die combinatie van zware secties, ruw klimaat en door vermoeidheid gedomineerde service is de reden dat gietstukken voor windturbines bijna net zo vaak worden gespecificeerd in EN-GJS-400-18U-LT ferritisch nodulair gietijzer als staal wordt gespecificeerd voor de hoofdas. Nodulair gietijzer geeft de ontwerper de sterkte en taaiheid om grote structurele vormen te vormen, en dit tegen giet- en bewerkingskosten die gesmeed of vervaardigde stalen alternatieven niet kunnen evenaren.
Waarom gietijzeren gietstukken de hardware van windturbines domineren
Bij nodulair gietijzer is het grafiet in de microstructuur bolvormig in plaats van schilferachtig. Deze knobbeltjes onderbreken de ductiele metaalmatrix veel minder dan de scherpe grafietvlokken van grijs ijzer. Daarom levert nodulair gietijzer meetbare rek en slagsterkte over een breed temperatuurbereik. Voor windturbinecomponenten is het praktische resultaat een materiaal dat zware lasten kan dragen, koude klimaten kan overleven en kan worden gegoten in grote, bijna netvormige structuren zoals hubs, frames en behuizingen.
De belangrijkste gietstukken voor windturbines gemaakt van nodulair gietijzer zijn onder meer:
- Rotornaven
- Hoofdlagerhuizen
- Bedframes en hoofdframes
- Versnellingsbakbehuizingen
- Koppel armen
- Gier- en pitch-aandrijfbehuizingen
- Remklauwen en montagebeugels
Grijs ijzer is goedkoper en gemakkelijker te gieten, maar het grafietvlokken maken het bros; het is beperkt tot licht belaste onderdelen zoals contragewichten, afdekkingen en kabelgoten. Gegoten staal biedt hogere sterktewaarden op papier, maar de hogere smelttemperatuur, het duurdere gieten, de langere bewerkingstijden en de grotere neiging tot krimpfouten maken het eerder uitzondering dan regel voor deze componenten met grote doorsnede. Dat is de reden waarom nodulair gietijzer, de materiaalfamilie waarin we hopen transparanter te worden Wat is nodulair gietijzer , staat centraal in elke discussie over het gieten van windturbines.
EN-GJS-400-18U-LT: Het type dat de categorie definieert
De meeste Europese windturbinespecificaties verwijzen naar de norm EN 1563 en noemen EN-GJS-400-18U-LT, het lage temperatuur ferritische gietijzer dat voorheen bekend stond als GGG 40.3. De kwaliteitscode legt het materiaal uit: minimale treksterkte van 400 MPa, minimale rek van 18 procent, U voor een verplichte kerfslagtest en LT voor taaiheid bij lage temperaturen.
Typische minimumvereisten voor deze kwaliteit in windturbinetoepassingen worden hieronder samengevat.
| Eigendom | Minimale vereiste | Testconditie |
|---|---|---|
| Treksterkte Rm | 400 MPa | Afzonderlijk gegoten proefmonster |
| 0,2% proefsterkte Rp0,2 | 240 MPa | Afzonderlijk gegoten proefmonster |
| Verlenging A | 18% | Afzonderlijk gegoten proefmonster |
| Slagsterkte KV | 12 J gemiddeld, 9 J single | Bij -20 °C, V-kerf |
| Lage temperatuur optie | 10 J gemiddeld | Bij -40 °C, toegevoegd door veel OEM's |
De kritische vereiste is de ferritische matrix. Ferriet is de zachte, ductiele fase van gietijzer; wanneer het de grafietknobbeltjes omringt, moet een zich ontwikkelende scheur voortdurend zijn pad opnieuw initiëren in plaats van door hard perliet te lopen. De U in de aanduiding betekent dat de impactwaarde moet worden aangetoond en niet moet worden aangenomen, dus een gieterij moet de as-cast of gegloeide microstructuur zorgvuldig controleren. Voor noordelijke installatielocaties voegen OEM's van turbines gewoonlijk een impacttest van -40 ° C toe, een hoger nodulariteitsminimum, of beide. Als een gieterij deze waarden niet kan garanderen in een naafsectie van twee ton, voldoet het gietstuk al niet aan de specificatie voordat het de werkplaats verlaat.
Het vermoeidheidsleven bepaalt het ontwerp
Gietstukken voor windturbines zijn ontworpen rond vermoeidheid in plaats van statische sterkte. Het spanningsbereik in een naaf- of bedframe kan tien miljoen keer of meer variëren, dus elk volumetrisch defect heeft het potentieel om een scheurkern te worden. EN-GJS-400-18U-LT biedt met zijn ferritische matrix de scheurtolerantie om die taak aan te kunnen. Maar het cijfer alleen is niet genoeg. Doorsnedegevoeligheid is het verborgen risico: een muur in een naaf van 100 mm dik koelt heel anders af dan een dunne ribbe ernaast. Grover grafiet, een lager aantal knobbeltjes en resterende carbiden kunnen lokaal voorkomen, en daarmee een lagere taaiheid en vermoeidheidsweerstand.
Een goed ontwerp helpt. Houd de dikte van de secties zo uniform mogelijk, meng zware secties tot ribben met geleidelijke overgangen en rond elke inspringende hoek, omdat spanningsconcentraties de plaats zijn waar vermoeiingsscheuren beginnen.
Procesbeheersing in de gieterij
Grote gietijzeren gietstukken voor windturbines worden niet door geluk geproduceerd. Elke stap van het gieterijproces moet gedisciplineerd zijn:
- Nodularisatie. Magnesium wordt aan de smelt toegevoegd om grafiet in knobbeltjes om te zetten; De consistentie van deze behandeling bepaalt of het onderdeel 90 procent nodulariteit of minder bereikt.
- Inenting. Herhaalde inenting met inoculanten op ferrosiliciumbasis verhoogt het aantal knobbeltjes en onderdrukt vrije carbiden in dunne randen.
- Gieten. Filters en gecontroleerde gietsnelheid voorkomen dat schuim- en reoxidatieproducten in kritische belastingspaden terechtkomen.
- Voeden. Het ontwerp van de stijgbuis moet worden gevalideerd aan de hand van stollingssimulatie, zodat geïsoleerde hotspots tijdens het afkoelen niet krimpen.
- Warmtebehandeling. Ferritiserend gloeien lost carbiden op en homogeniseert de matrix, waardoor de rek- en slagvastheidswaarden worden hersteld die door de specificatie worden vereist.
Gieterijen met gedocumenteerde warmtebehandelingsroutines en de mogelijkheid om vullen en stollen te simuleren hebben een beslissend voordeel in deze productklasse.
Een groot gietijzeren gietstuk wordt beoordeeld op het moment dat het stolt. Geen enkele bewerking kan een microstructuur corrigeren die zich niet goed heeft ontwikkeld.
Wat een verantwoordelijke koper specificeert
Voor kopers is de discussie over gietstukken van nodulair gietijzer voor windturbines dan ook een discussie over eisen. Een serieuze technische specificatie moet in ieder geval betrekking hebben op:
- Materiaalkwaliteit en standaard: EN-GJS-400-18U-LT volgens EN 1563 in Europa, of ASTM A536 klasse 65-45-12 met een overeengekomen impactclausule bij lage temperaturen voor Noord-Amerikaanse projecten.
- Acceptatie van microstructuur: minimale nodulariteit, grafietgroottebereik en maximaal perlietgehalte in de matrix.
- Positie en frequentie van het testmonster: afzonderlijk gegoten versus aangegoten monsters, en hoeveel Charpy-tests per smelt nodig zijn.
- Niet-destructief onderzoek: ultrasoon testniveau, acceptatielimieten en magnetische deeltjesinspectie van machinaal bewerkte kritische oppervlakken.
- Reparatiebeleid: welke kleine defecten kunnen worden gerepareerd, volgens welke procedure en hoe gerepareerde gebieden opnieuw worden geïnspecteerd.
- Documentatie: EN 10204 3.1 materiaalcertificaat, warmtebehandelingsgrafieken en NDT-rapporten.
De gieterijcapaciteiten bepalen de gietintegriteit
De stap van kleine gietijzeren gietstukken naar de schaal van windturbines is niet lineair. Zware secties vereisen ervaring op het gebied van poorten, voeding, inenting, warmtebehandeling, kraanhantering en niet-destructief testen die alleen operators van gietstukken met grote secties kunnen opdoen. Een turbine-OEM of eerstelijnsleverancier evalueert daarom niet alleen de chemie, maar de volledige productievloer van de gieterij.
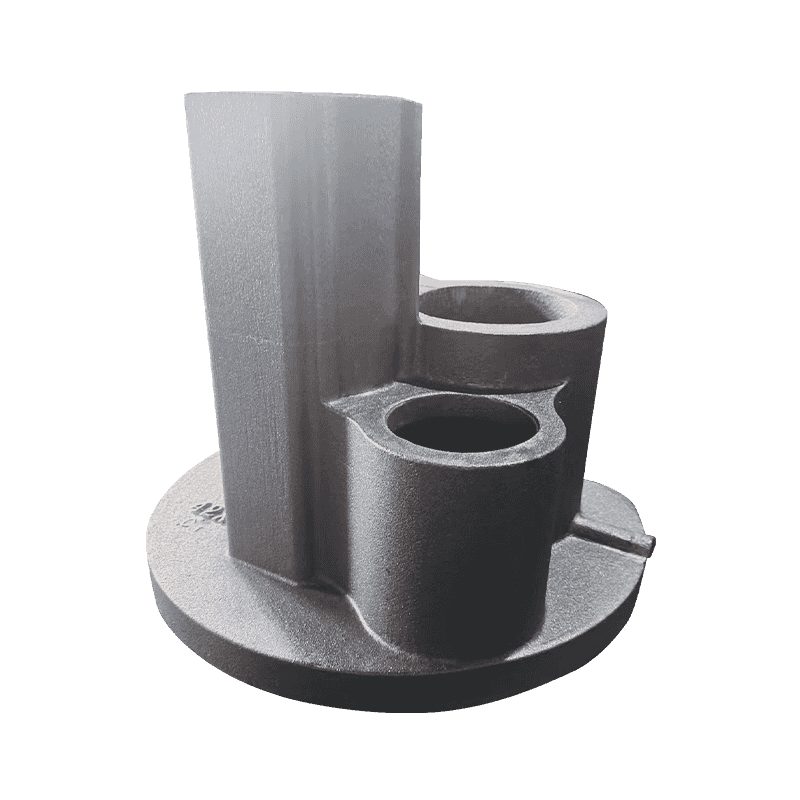
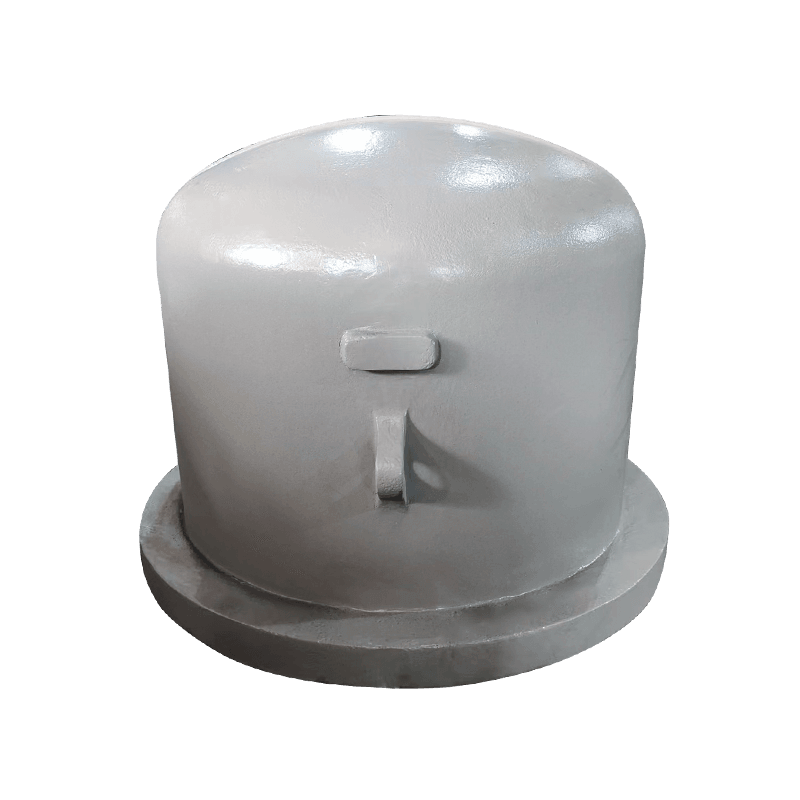
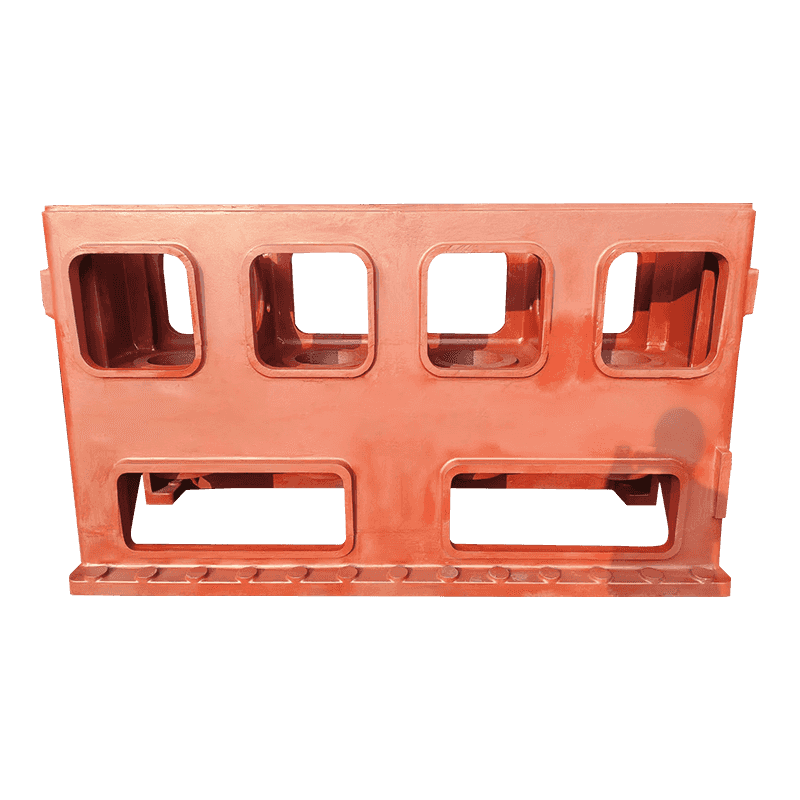
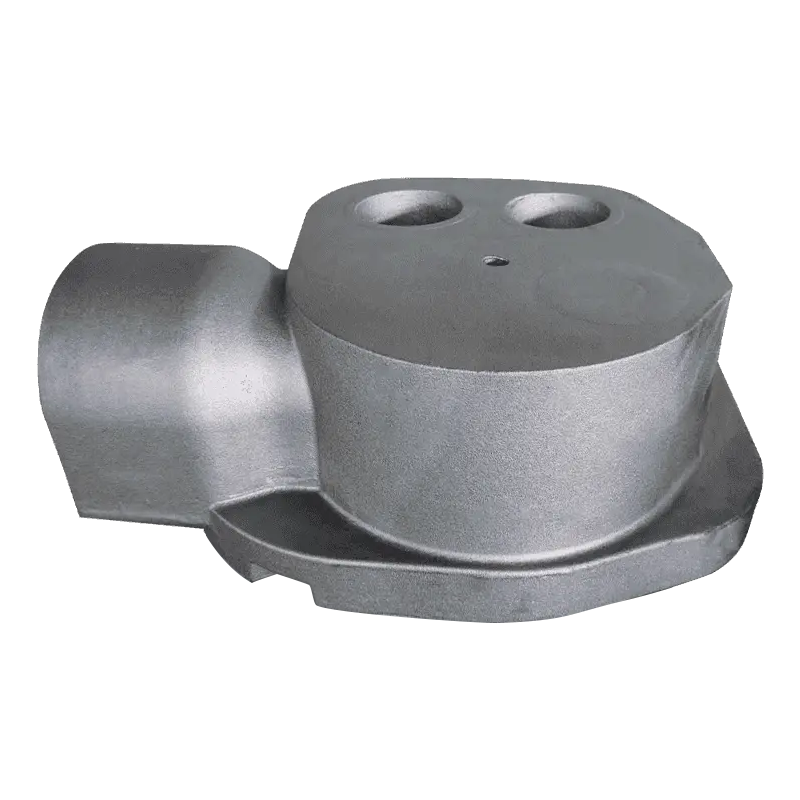
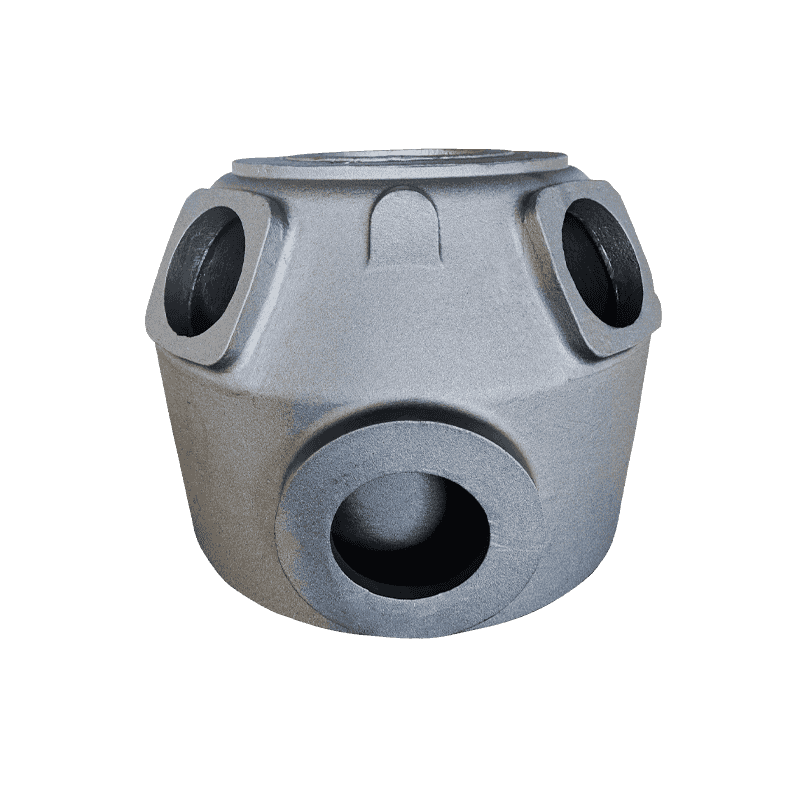
Haian Aoyu Machinery Manufacturing, een Chinese gieterij voor nodulair en grijs ijzer met een jaarlijkse gietcapaciteit van 20.000 ton, een werkplaats van 30.000 vierkante meter en exportleveringen naar Denemarken, Duitsland, Italië, Spanje en de Verenigde Staten, is een praktisch voorbeeld. De dagelijkse productie omvat zware structurele gietstukken, drukhoudende lichamen en complexe kernassemblages, die allemaal dezelfde metallurgische en dimensionele discipline delen die vereist is voor windturbinecomponenten.
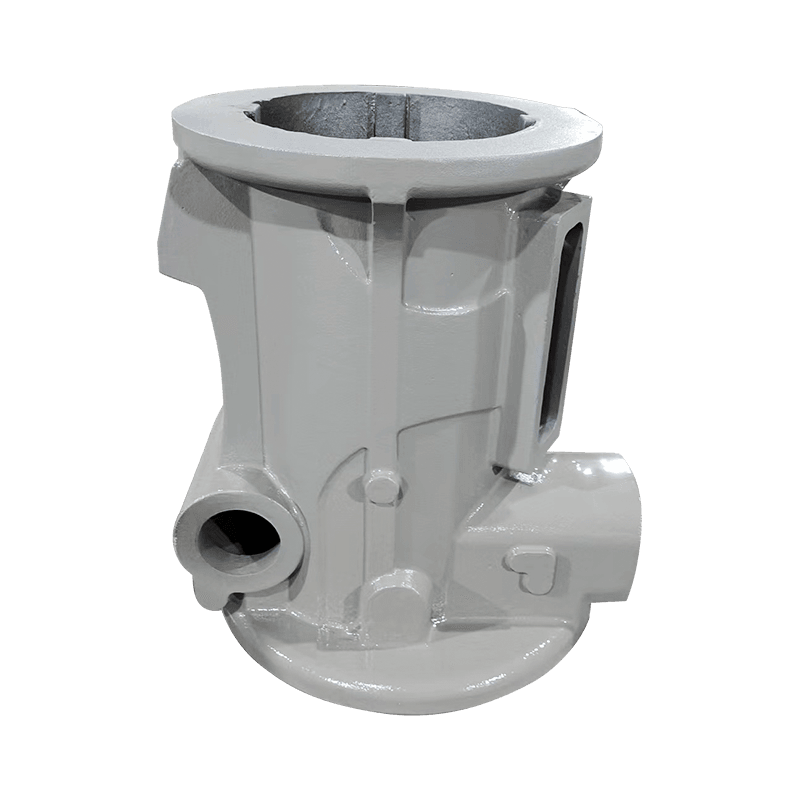
Machinebases en kolommen zijn grote, stijve constructies waarvan de gecontroleerde nodulariteit en het vrij zijn van porositeit doorslaggevend zijn, precies zoals bij een turbinebedframe.
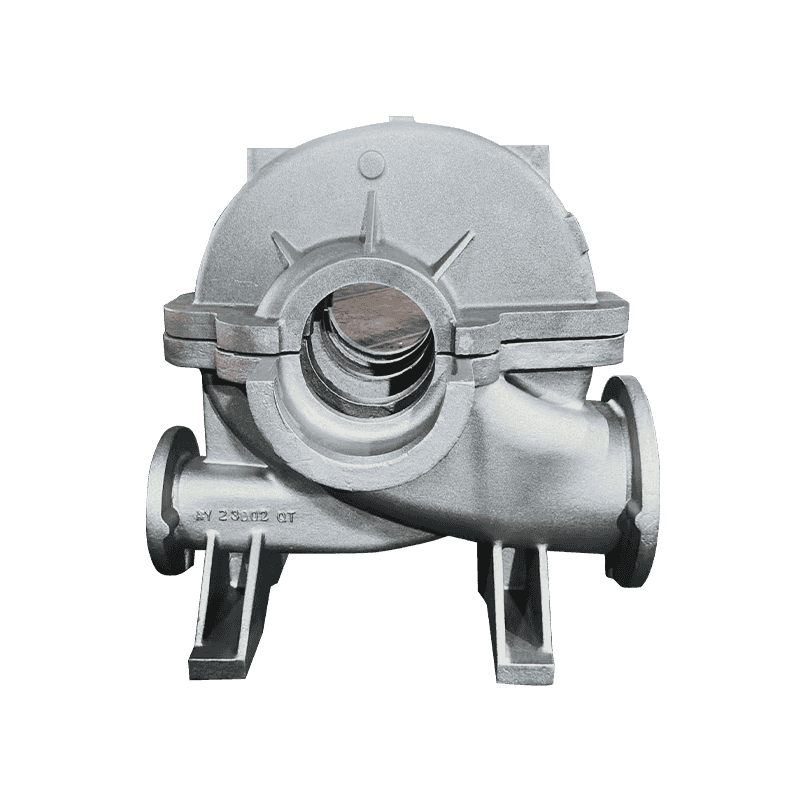
Pomplichamen en kleplichamen moeten tientallen jaren lang interne druk vasthouden, waardoor dezelfde dichte microstructuur ontstaat als een versnellingsbakhuis vereist.
Compressorlichamen en cilinders zijn complexe kernconstructies waarbij herhaalde dimensionele en metallurgische nauwkeurigheid essentieel is, dezelfde discipline die een windturbinenaaf vereist.
Samenvattend: nodulair gietijzer voor windturbines zijn geen exotische materialen. Ze vormen de bewezen technische ruggengraat van moderne turbines. Wat een betrouwbare leverancier onderscheidt, is of de gieterij de microstructuur in zware secties daadwerkelijk controleert, dit aantoont met impacttests bij lage temperaturen en eerlijk communiceert over de NDT-resultaten. Geef het cijfer op. Bevestig de testtemperatuur. Controleer het proces. Het gietstuk zal de rotor stilletjes door twintig jaar winterstormen dragen.